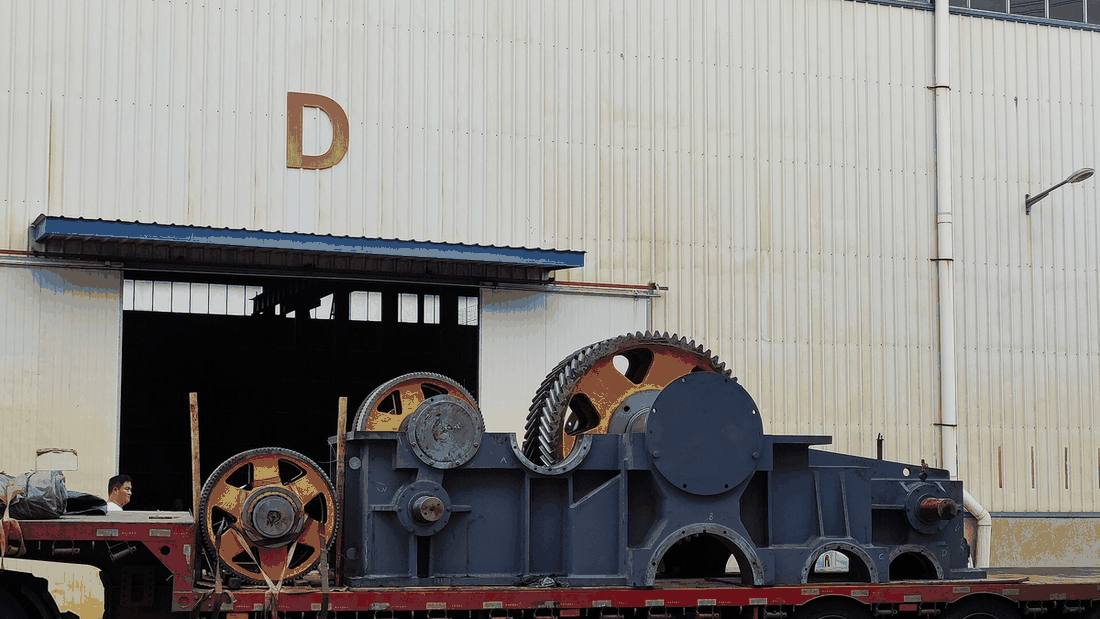
3 月 19 日,闽南一家钢厂的轧机减速机按计划拆检,齿轮油已连续使用 8000 小时。齿面检查结果是没有点蚀、没有剥落,只有正常的轻微抛光痕迹,油品水分 0.08%,清洁度 NAS 8 级。
这台减速机功率 2200 千瓦,轧制时冲击载荷明显。厂里原来的换油周期是 5000 小时,用的是另一个牌号的 CKD220,拆检时齿面已经有零星点蚀。改用建浩供的油后,周期延到 8000 小时。
差别在两项指标:FZG 承载等级 12 级,以及抗乳化时间 15 分钟。钢厂轧机冷却水容易渗进油箱,抗乳化差的油会很快变成乳状液,油膜强度下降,齿面就开始出问题。
拆检当天取了油样送检,粘度从新油的 220 mm²/s 变成 232 mm²/s,变化 5.5%,仍在 ±10% 的判废线以内。厂里据此把换油周期定在 9000 小时,下一次拆检安排在 12 月。
拆检同时取油样送检:40℃ 运动粘度 228 mm²/s,在 198—242 的范围内;铁含量 12 mg/kg,低于换油警戒值 25 mg/kg。按 8000 小时折算,这台减速机的换油周期可以延到 10000 小时。齿面接触斑点分布在齿宽中部,面积约 62%,没有偏载痕迹,说明油膜厚度够。钢厂设备科把这次结果写进了点检标准,把铁含量 25 mg/kg 定为换油触发值,比原来按时间换油省了约三成油量。
换油时把旧油从底部放空,用 20 升新油冲洗两遍,再加到油标中线。这台减速机是两级圆柱齿轮,模数 8,齿宽 160 毫米,润滑油靠飞溅润滑,油位过高会增加搅油损失。